En resumen: una bolsa pierde el vacío por la soldadura, por la propia bolsa, por el producto o por la máquina, y el momento en que aparece el fallo ayuda a descartar. Si no llega a hacer vacío, falla la máquina o el tamaño de la bolsa. Si el aire entra horas o días después, lo más probable es un defecto en la soldadura por donde se cuela el aire del exterior. Si la bolsa se hincha con la soldadura intacta, el gas sale del producto. Las causas que más se repiten son las soldaduras mal hechas y las bolsas con un espesor menor al que pide el producto. Más abajo van los síntomas, las pruebas que los confirman y qué cambiar en cada caso.
¿Cómo distinguir qué ha fallado según el síntoma?
El síntoma orienta la causa antes de tocar la máquina o cambiar de bolsa. Esta tabla agrupa los siete que se ven con más frecuencia en una línea de envasado.
| Síntoma | Causa más probable | Qué comprobar |
| La bolsa queda floja nada más envasar | Vacío insuficiente de la máquina, barra soldadora desgastada, boca de la bolsa más ancha que la barra o parte de la boca fuera de la campana | Manómetro de la máquina, teflón de la barra y posición de la bolsa |
| Hace vacío, pero entra aire a las horas o a los días | Soldadura con un canal o con una microperforación por donde se pierde el vacío | Revisión visual de la soldadura y prueba de burbujas en agua |
| La bolsa se hincha y la soldadura está intacta | Gas que libera el producto, o producto envasado en caliente | Temperatura del producto al envasar y tiempo desde su elaboración |
| La soldadura se despega con poca fuerza | Temperatura, tiempo o presión de soldadura insuficientes, o suciedad entre las capas | Ajustes de la máquina y limpieza de la zona de soldadura; si no mejora, subir un poco el tiempo y repetir |
| La soldadura sale quemada, fina u ondulada | Exceso de temperatura o de tiempo de soldadura | Bajar temperatura o tiempo y repetir la prueba |
| Fuga en un punto concreto del cuerpo de la bolsa | Perforación por hueso, arista o roce al apilar | Zona de la pieza que toca la bolsa, espesor y protección |
| Pérdida lenta y uniforme, sin agujero visible | Estructura sin barrera suficiente para la vida útil que se busca | Estructura de la bolsa y tiempo de conservación previsto |
¿Qué defectos de la soldadura dejan entrar aire?
Cuando falla la soldadura suele ser por una de cuatro causas: hay algo entre las dos capas, hay una arruga, los ajustes de temperatura, tiempo y presión no encajan con el film o la bolsa va demasiado llena.
- Suciedad en la boca de la bolsa. La publicación del sector Meatingplace cita el agua y la grasa en la superficie de soldadura entre las causas de fallo. Un estudio doctoral de la Universidad de Twente (Ilknur Ilhan, 2023) midió que la cantidad de partículas de alimento que una soldadura tolera depende del tamaño de la partícula, y es menor con polvo fino. En la práctica, una gota de salsa o un resto de harina o de especias en la boca pueden dejar un canal por el que entra aire a los pocos días.
- Arrugas. Según Meatingplace, los pliegues del film y el contacto irregular entre las superficies durante el calentamiento también provocan fallos. Una arruga es un canal en potencia aunque la soldadura parezca cerrada.
- Temperatura, tiempo y presión. La resistencia de la soldadura depende de la temperatura y el tiempo de calentamiento, de la composición del film y de su espesor. Un tiempo largo o una temperatura demasiado alta pueden quemar el film y también hacen fallar la soldadura (Meatingplace). En máquinas de campana, un vacío bajo puede no dar presión suficiente para una buena soldadura y que la bolsa acabe perdiendo el vacío.
- Llenado. Si la pieza llega hasta la zona de cierre, la extracción de aire queda incompleta y la barra suelda sobre producto. Desde Plastiñi recomendamos dejar 2-3 centímetros libres en la boca de la bolsa para que la soldadura salga bien.
¿Por qué se perfora una bolsa aunque la soldadura sea buena?
Una bolsa se perfora cuando una pieza dura la presiona desde dentro con el vacío ya hecho, o cuando algo la roza por fuera al apilar o transportar.
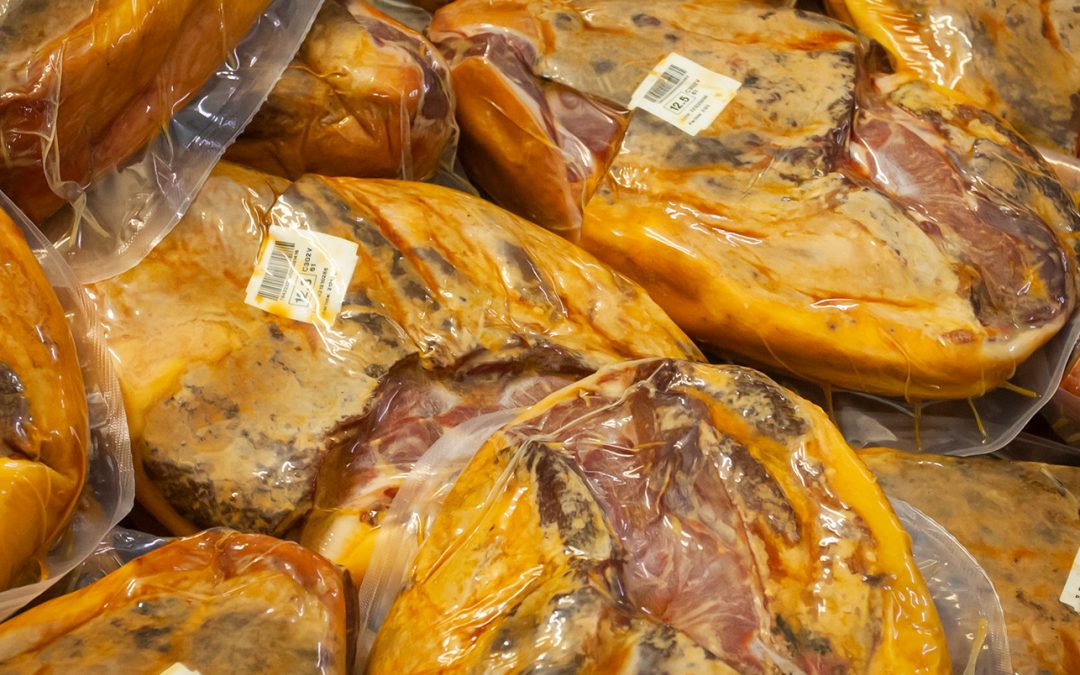
Huesos, aristas, puntas de embalaje o pliegues de la propia pieza son los puntos habituales, y el agujero puede ser tan fino que no se ve a simple vista. Las dos defensas son más espesor y una protección en la zona punzante. Plastiñi fabrica protectores de vacío para ese fin, y en la guía para industria cárnica y charcutería indicamos que para jamón con hueso se usan bolsas coextruidas o laminadas de 150-160 micras. El espesor no es un número único: depende de la pieza, como recoge el artículo sobre micrajes de las bolsas de vacío. Un ejemplo habitual es el jamón con pata: quienes lo envasan suelen colocar un pequeño protector sobre la pezuña para que no pinche la bolsa y el vacío se mantenga.
¿Por qué se pierde el vacío poco a poco, sin ningún agujero?
La pérdida lenta y uniforme suele indicar que la estructura de la bolsa no tiene barrera suficiente para el tiempo que el producto va a estar guardado.
Los gases atraviesan los plásticos aunque no haya ningún agujero, y cuánto lo hacen depende de las capas de la bolsa. Según nuestra comparativa de bolsas, la laminada con EVOH añade una barrera extra contra el oxígeno, el nitrógeno, el CO2 y el vapor de agua, y es la opción recomendada cuando el producto necesita una caducidad larga o va a exportarse. Para esos casos puedes ver las bolsas de vacío laminadas.
¿Por qué se hincha una bolsa cuya soldadura está bien?
Si la soldadura está intacta, el aire no ha entrado: lo que hincha la bolsa es gas que sale del producto.
Los productos que fermentan o maduran dentro del envase generan gas, y los que se envasan calientes sueltan vapor que luego condensa. La diferencia con una fuga es que la bolsa se hincha con la soldadura perfecta y no pierde el vacío al principio.
¿Cuándo el problema es la máquina y no la bolsa?
El problema es de la máquina cuando el fallo aparece igual con bolsas de distintos lotes y de distintos fabricantes.
La prueba más barata para separar bolsa y máquina es envasar con una bolsa de otro lote y repetir. Si el fallo se mantiene, hay que mirar el teflón de la barra que suelda y el recubrimiento de la mordaza, la goma de presión, el nivel de vacío que marca el manómetro y la temperatura real de soldadura. Lo más habitual es que la máquina no aplique suficiente vacío o que el teflón de la barra esté viejo y haya que cambiarlo.
¿Cómo se comprueba si una bolsa tiene una fuga?
Una bolsa que ha perdido el vacío se nota porque el film se afloja, y para localizar por dónde entra el aire se hace una prueba de burbujas.
Meatingplace recuerda que los envases al vacío son más fáciles de revisar a simple vista por ese aflojamiento del film. La prueba de burbujas, descrita en la norma ASTM F2096, consiste en meter aire en la bolsa, sumergirla en agua y buscar un hilo continuo de burbujas. Detecta fugas gruesas, con una sensibilidad de hasta 250 micras y un 81 % de probabilidad, y es destructiva porque hay que abrir el envase para meter aire.
| Prueba | Qué detecta | Cuándo usarla |
| Inspección visual | Arrugas, soldadura quemada, restos entre las capas, bolsa floja | En cada turno, con unas pocas bolsas por lote |
| Prueba de burbujas (ASTM F2096) | Fugas gruesas en la soldadura o el cuerpo, con un hilo continuo de burbujas | Cuando hay pérdidas y no se ve por dónde entra el aire |
| Resistencia de la soldadura (ASTM F88) | Fuerza necesaria para separar una tira soldada y la forma en que falla | Para validar ajustes de la máquina o comparar dos bolsas, normalmente en laboratorio |
La norma ASTM F88 no mide fugas: mide cuánta fuerza aguanta la soldadura y sirve para comprobar que la máquina produce soldaduras consistentes.
¿Qué orden seguir para diagnosticar un fallo?
Se diagnostica mejor cambiando una variable cada vez y empezando por lo más barato de comprobar.
- Anotar cuándo aparece el fallo: al soldar, a las horas, a los días o solo en el transporte.
- Mirar la soldadura con luz de lado: arrugas, zonas quemadas, restos o canales.
- Si hay sospecha de fuga, hacer la prueba de burbujas con dos o tres bolsas afectadas.
- Repetir con una bolsa de otro lote para separar bolsa y máquina.
- Cambiar un solo ajuste (temperatura, tiempo o llenado) y comprobar otra vez.
¿Qué datos necesita Plastiñi para ayudarte a diagnosticar?
Con unos pocos datos el equipo comercial puede orientar la causa y proponer una bolsa o un ajuste:
- producto que envasas y si lleva hueso, líquido o sale caliente;
- máquina de envasado y tipo (campana o aspiración externa);
- bolsa que usas ahora, con espesor y estructura si las conoces;
- cuándo aparece el fallo y en qué proporción de envases;
- una foto de la soldadura y del punto donde entra el aire;
- lote de la bolsa.
Puedes mandarlos por el formulario o por WhatsApp. Si el problema es de la bolsa, el catálogo de bolsas al vacío reúne las coextruidas, las laminadas y el resto de estructuras, todas fabricadas a medida.
Fuentes
- Ilknur Ilhan, «Understanding Seal Integrity: Sealing and Closing of Flexible Packaging», defensa de tesis doctoral, Universidad de Twente, 2023. Ver ficha
- Meatingplace, «Addressing package sealing problems». Ver artículo
- ASTM F2096, método de ensayo para detectar fugas gruesas en envases por presurización interna (prueba de burbujas). Ver norma
- ASTM F88/F88M, método de ensayo de resistencia de la soldadura en materiales flexibles de barrera. Ver norma